Maintenance en plasturgie : moules, presses et périphériques
En plasturgie, trois familles d'équipements se disputent l'attention : les presses à injecter, les moules qui portent la qualité, et les périphériques qui les alimentent. Un service maintenance plasturgie efficace traite les trois ensemble, avec une attention particulière au moule.
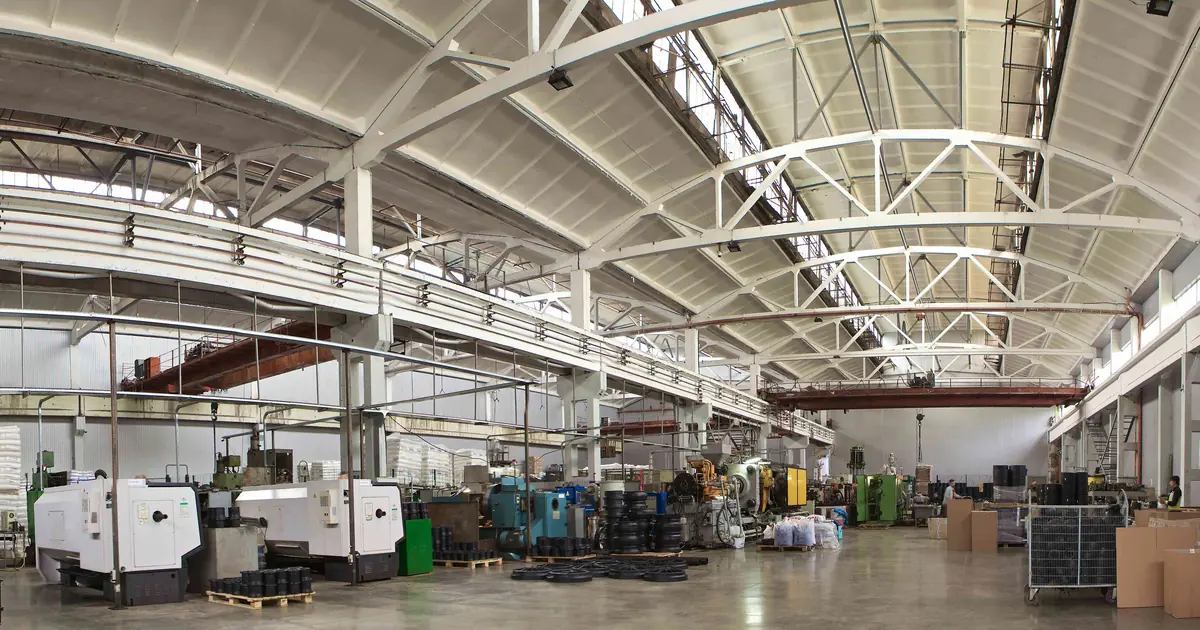
Quelles sont les spécificités de la maintenance plasturgie ?
La plasturgie combine des machines à forte valeur (presse à injecter, extrudeuse), des moules qui sont souvent l'actif le plus précieux du site, et des périphériques sans lesquels rien ne marche : sécheurs de matière, régulateurs de température de moules, broyeurs, robots de prise. La qualité de la pièce dépend des trois à la fois :
- une presse déréglée produit des variations de cotes ou de remplissage ;
- un moule usé produit des défauts d'apparence, des refus d'éjection, des micro-arrêts ;
- un périphérique défaillant (sécheur, régulateur) produit de la non-qualité ou des cycles allongés, souvent sans alarme.
Les changements de moule rythment la production : chaque changement est une fenêtre d'intervention (nettoyage, inspection, contrôle des capteurs) qu'un service maintenance organisé exploite systématiquement.
Comment gérer la maintenance des moules ?
Le moule suit un cycle de maintenance propre, séparé de celui de la presse :
- Nettoyage et inspection à chaque changement : surfaces de moulage, canaux, éjecteurs, refroidissements ;
- Planification des révisions : selon le nombre de cycles et l'état observé, planifier remplacement des éjecteurs, rectification des surfaces, reprise des canaux ;
- Retouche ou réparation : documentée par moule, avec la cause (usure, choc, corrosion) ;
- Moules de rechange : pour les références critiques, un moule de secours évite l'arrêt de fourniture au client ;
- Traçabilité : chaque moule a son historique, qui alimente les décisions de révision ou de remplacement.
Cette gestion par moule demande peu d'outils : un suivi structuré et une discipline de retour d'information de la presse vers le dossier moule.
Quels équipements typiques et quels modes de défaillance ?
| Famille d'équipements | Rôle | Modes de défaillance courants |
|---|---|---|
| Presses à injecter | Moulage | Fuites hydrauliques, dérives de régulation thermique, usure des vérins, capteurs défaillants |
| Moules | Forme de la pièce | Usure des surfaces, éjecteurs grippés, canaux colmatés, défauts d'étanchéité |
| Sécheurs de matière | Séchage des granulés | Dérive de température, cassettes saturées, air humide en sortie |
| Régulateurs de température | Thermostatisation des moules | Encrassement, pompe défaillante, fuites sur circuits |
| Robots de prise | Démoulage, manutention | Dérives de position, ventouses usées, capteurs défaillants |
| Broyeurs et périphériques | Recyclage, alimentation | Usure des lames, blocages, dérives de débit |
Une particularité utile : beaucoup de défaillances plasturgie sont visibles tôt par des relevés simples (températures des régulateurs, débits, temps de cycle, qualité d'air de séchage). C'est un terrain favorable à la maintenance conditionnelle, sans investissement lourd.
Quels indicateurs suivre en priorité ?
- Micro-arrêts et faux rejets par presse : les causes les plus fréquentes de perte de rythme ;
- Temps de cycle : sa dérive signale un encrassement, un refroidissement défaillant ou un problème de matière ;
- Taux de correctif et MTBF des presses critiques (voir le calculateur MTBF) ;
- Indicateurs moule : retouches, défaillances d'éjection, temps de maintenance par moule ;
- Taux de réalisation du préventif sur presses et périphériques.
Le MTTR des presses doit distinguer l’attente du spécialiste, le remplacement et les essais. Reliez ensuite ces durées à la disponibilité sur la période réellement demandée à la production.
Quelles bonnes pratiques et quelles erreurs fréquentes ?
Bonnes pratiques :
- exploiter chaque changement de moule comme une fenêtre de maintenance standardisée : nettoyage, inspection, contrôle des capteurs, relevés ;
- installer des relevés simples sur les périphériques (températures, débits, qualité de séchage) relevés par les opérateurs ;
- structurer l'autonomie de premier niveau : nettoyage des moules, contrôle visuel, signalement des dérives de cycle (voir les niveaux de maintenance) ;
- planifier les révisions de presses critiques pendant les changements de série ou les arrêts prévus ;
- gérer un stock de pièces hydrauliques et de capteurs courants, dimensionné par l'historique.
Erreurs fréquentes :
- ignorer les périphériques jusqu'à ce qu'ils provoquent des non-conformités ;
- traiter le moule comme un consommable : pas de suivi, pas d'historique, décisions prises dans l'urgence ;
- laisser s'installer des micro-arrêts « qui sont comme ça depuis toujours » ;
- faire monter des moules sur des presses non vérifiées, ce qui mélange les causes de non-qualité.
Un exemple concret en usine
Exemple illustratif : un site de pièces techniques constate des refus d'éjection répétés sur une référence à forte cadence. Chaque refus coûte un arrêt de une à deux minutes et une retouche du moule. L'historique montre que les éjecteurs du moule sont remplacés « quand ça coince » sans échéancier. Trois actions : inspection systématique des éjecteurs à chaque changement de moule avec relevé d'état, révision planifiée du moule selon un nombre de cycles défini par le site, puis ajusté ensuite selon l'usure observée, et standard de contrôle de l'alignement des éjecteurs au remontage. Les refus d'éjection disparaissent, et les retouches du moule passent d'urgentives à planifiées.
Pour situer ces pratiques dans l'ensemble de la fonction, partez du guide complet de la maintenance industrielle.
Quelles sources de référence consulter ?
- INRS : organisation de la maintenance et prévention : Prévention des risques et organisation des interventions selon les situations de travail.
- Direction générale des Entreprises : chimie, matériaux et plasturgie : Position de la plasturgie et du caoutchouc au sein de la filière industrielle.
Questions fréquentes
Pourquoi le moule est-il au centre de la maintenance plasturgie ?
Parce qu'il porte la qualité de la pièce et coûte souvent plus cher que la machine qui l'accueille. Sa dégradation (usure des surfaces, colmatage des canaux, défauts d'éjection) produit des non-conformités et des micro-arrêts. Son entretien et son nettoyage suivent une planification propre.
Quels sont les défaillances typiques d'une presse à injecter ?
Fuites hydrauliques, dérives de régulation de température, usure des vérins de fermeture, défaillance des capteurs de position, encrassement des buses et colmatage des canaux. Beaucoup se détectent tôt par des relevés simples.
Quel rôle jouent les périphériques ?
Un rôle décisif et souvent sous-estimé : les sécheurs, régulateurs de température, broyeurs et robots alimentent et desservent la presse. Un sécheur déréglé produit de la non-qualité sans qu'aucun arrêt n'apparaisse, ce qui rend leur surveillance essentielle.
Comment organiser la maintenance des moules ?
Avec un cycle propre : nettoyage et inspection à chaque retouche, planification des révisions selon le nombre de cycles et l'état observé, gestion d'un stock de moules de rechange pour les références critiques, et traçabilité par moule.
Quels indicateurs suivre en plasturgie ?
Le taux de correctif, le MTBF des presses critiques, les micro-arrêts et faux rejets par presse, la disponibilité, et des indicateurs moule : nombre de retouches, défaillances d'éjection, temps passé par moule.