Maintenance en automobile : cadences, TRS et réactivité
En automobile, tout se joue en minutes : une ligne à cadence élevée, peu de stock tampon, et des micro-arrêts qui s'accumulent en dizaines de pièces perdues. La maintenance y est un métier de réactivité, structuré par des standards et des indicateurs partagés avec la production.
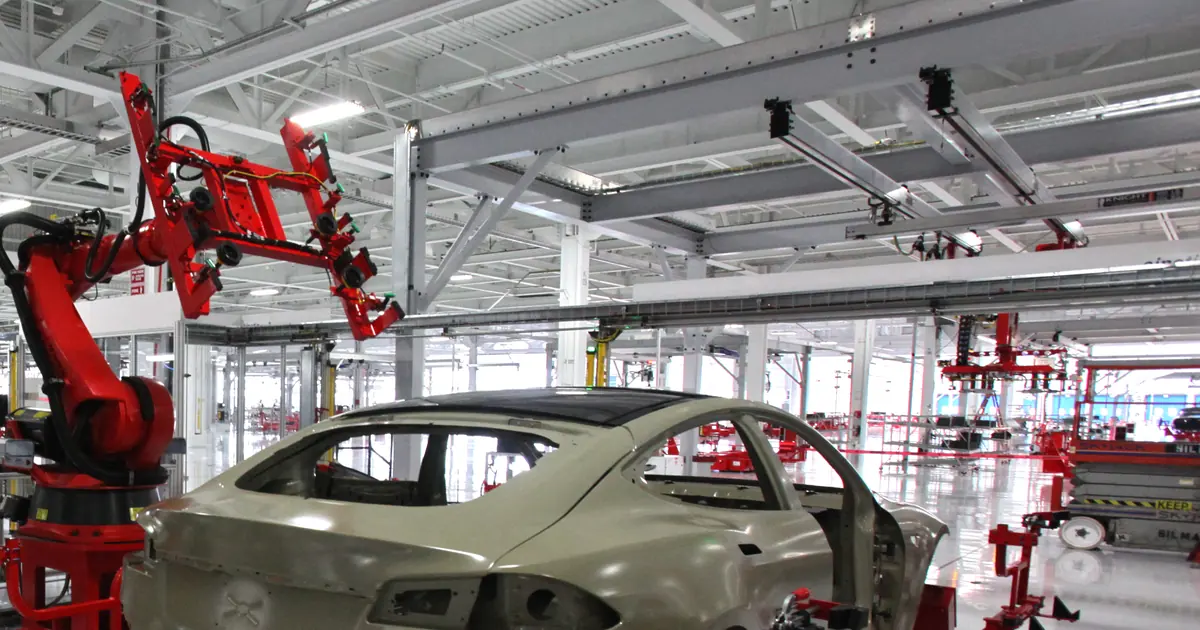
Quelles sont les spécificités de la maintenance automobile ?
L'industrie automobile produit en séries longues, à cadence élevée, avec des flux tendus : un arrêt d'un poste d'une ligne de montage se répercute immédiatement en aval. Les caractéristiques du secteur :
- Des lignes synchronisées : le rythme est imposé par la cadence ; tout arrêt, même de deux minutes, casse le rythme de la journée ;
- Une automatisation massive : robots de soudure, axes de transfert, machines de marquage, vision industrielle ; la maintenance y est autant électrique, pneumatique et logicielle que mécanique ;
- Des standards et des rituels : revues d'arrêts quotidiennes, analyses de causes, standards de remise en état documentés ;
- Une culture d'amélioration continue où la maintenance est un acteur à part entière du terrain, aux côtés de la production et de la qualité.
Comment gérer les arrêts et les micro-arrêts ?
Les grands arrêts sont visibles et gérés. Les micro-arrêts (une à quelques minutes, fréquents) sont plus destructeurs car ils s'accumulent : dix micro-arrêts de deux minutes valent vingt minutes de production, mais ils restent souvent sans analyse. La méthode :
- Recenser : chaque micro-arrêt est enregistré, même succinctement, avec le poste et la durée ;
- Catégoriser : détecteur sale, pièce mal positionnée, capteur déréglé, manquant pneumatique, faux rejet ;
- Attaquer les causes récurrentes : un top 3 bien traité vaut mieux que vingt causes traitées superficiellement ;
- Standardiser la remise en état : pour les pannes répétitives, un standard d'intervention réduit le temps de réparation et fiabilise le résultat ;
- Installer des contrôles de premier niveau : nettoyage et vérification des points sensibles par les opérateurs, selon une check-list simple.
Cette approche s'appuie sur la classification des interventions en niveaux de maintenance : l'opérateur détecte et agit au premier niveau, le technicien intervient aux niveaux supérieurs.
Quels équipements typiques et quels modes de défaillance ?
| Famille d'équipements | Rôle | Modes de défaillance courants |
|---|---|---|
| Robots de soudure et de manipulation | Soudure, manutention | Dérives de trajectoire, usure des pinces, défaillance des harnais et des poignets |
| Axes de transfert et convoyeurs | Flux de pièces | Usure des guides, blocages de pièces, capteurs encrassés |
| Machines-outils (usinage bloc moteur) | Usinage de précision | Dérive géométrique, usure des broches, arrosage défaillant |
| Peinture et traitement de surface | Application des couches | Encrassement des pistolets, dérives de débit, arrêts de ligne d'air |
| Vision industrielle et contrôle | Qualité en ligne | Faux rejets, éclairage défaillant, dérives de réglage |
| Utilités (air comprimé, gaz) | Énergie des postes | Fuites, chute de pression, sécheur défaillant |
Une spécificité importante : les causes de micro-arrêt sont rarement mécaniques. Elles tiennent au réglage, à la propreté des capteurs, à la qualité des pièces entrantes. La maintenance automobile est un métier d'observation autant que de réparation.
Quels indicateurs suivre en priorité ?
- TRS des équipements clés : langage commun avec la production ; la maintenance y contribue via la disponibilité ;
- Nombre et durée des micro-arrêts par poste : l'indicateur d'attaque prioritaire ;
- Taux de correctif : part des interventions non planifiées ;
- MTBF des équipements critiques : à suivre avec le calculateur MTBF pour objectiver les dérives ;
- Récidives : pannes qui reviennent sur le même équipement, signe d'une cause non traitée.
Suivez le MTTR par famille de panne sur les cellules critiques. Une baisse du temps de diagnostic et une meilleure préparation des pièces peuvent agir sur la disponibilité sans modifier la cadence nominale.
Quelles bonnes pratiques et quelles erreurs fréquentes ?
Bonnes pratiques :
- organiser la revue des arrêts chaque jour, avec production et maintenance, et en sortir des actions nommées et datées ;
- documenter les standards de dépannage des pannes répétitives : symptôme, cause probable, geste, durée cible ;
- structurer l'autonomie des opérateurs : check-lists de premier niveau, montée d'alerte simple, feedback au technicien ;
- prédictive ciblée : surveillance vibratoire des robots et broches, analyse des compteurs d'usure des axes ;
- gérer les pièces de rechange critiques en stock, avec des seuils pilotés par l'historique.
Erreurs fréquentes :
- attribuer chaque micro-arrêt à la « pièce entrante » sans vérifier, ce qui masque des causes internes ;
- graisser plus au lieu de trouver la cause d'un échauffement ;
- laisser les faux rejets s'installer parce qu'ils « ne stoppent pas la ligne » alors qu'ils détruisent le rythme ;
- sous-investir dans l'analyse des arrêts répétitifs, faute de temps « dédié » à l'amélioration.
Un exemple concret en usine
Exemple illustratif : une ligne de montage moteur subit des micro-arrêts sur son poste de chargement des culasses. La revue des arrêts recense une douzaine d'occurrences par jour, chacune courte, sans analyse faute de temps. En catégorisant, l'équipe découvre que la majorité vient d'une cellule photoélectrique encrassée par les éclats de graisse : le capteur fixe « pièce présente » à moitié, l'axe démarre, la pièce n'est pas au posé et la sécurité coupe. Trois actions : déplacement du capteur à l'abri des projections, nettoyage de la cellule ajouté à la check-list de premier niveau de l'opérateur, et standard de remise en état en cas de récidive. Les micro-arrêts du poste tombent à une occurrence par jour, et le TRS de la ligne remonte de plusieurs points.
Pour situer ces pratiques dans l'ensemble de la fonction, partez du guide complet de la maintenance industrielle.
Quelles sources de référence consulter ?
- INRS : organisation de la maintenance et prévention : Prévention des risques et organisation des interventions selon les situations de travail.
- PFA : filière automobile et mobilités : Organisation et enjeux industriels de la filière automobile française.
Questions fréquentes
Pourquoi la maintenance automobile est-elle si focalisée sur les arrêts ?
Parce que les lignes tournent à cadence élevée avec peu de stock tampon : un arrêt de quelques minutes sur un poste goulot se voit immédiatement sur le volume produit de la journée. La réactivité et la prévention des micro-arrêts y sont centrales.
Quel est le rôle des opérateurs dans la maintenance automobile ?
Ils assurent le premier niveau : nettoyage, inspection, lubrification simple, détection précoce des anomalies et micro-dépannages. Cette approche, inspirée de l'autonomie des opérateurs, libère les techniciens pour les interventions de plus haut niveau.
Comment réduire les micro-arrêts sur une ligne ?
En les recensant et en les catégorisant (détecteur sale, pièce bloquée, capteur déréglé), puis en attaquant les causes récurrentes une par une, avec des standards de remise en état et des contrôles de premier niveau.
Que mesure le TRS et quel est son lien avec la maintenance ?
Le TRS combine disponibilité, performance et qualité d'un équipement. La maintenance agit principalement sur la disponibilité (arrêts et micro-arrêts) et, indirectement, sur la qualité (défauts liés à un équipement déréglé). C'est un langage commun avec la production.
La maintenance prédictive a-t-elle sa place en automobile ?
Oui, en priorité sur les équipements d'automatisation et de robotique où un arrêt non planifié coûte cher : robots, axes de transfert, machines-outils. Elle se justifie quand le mode de défaillance est progressif et mesurable.