Maintenance dans le luxe et l'horlogerie : précision et environnement contrôlé
Dans le luxe et l'horlogerie, la valeur du produit tient à des détails invisibles au commun : quelques microns, une trace, une particule. La maintenance y est un métier de précision, où l'environnement contrôlé et la dérive fine des équipements comptent plus que les grandes pannes.
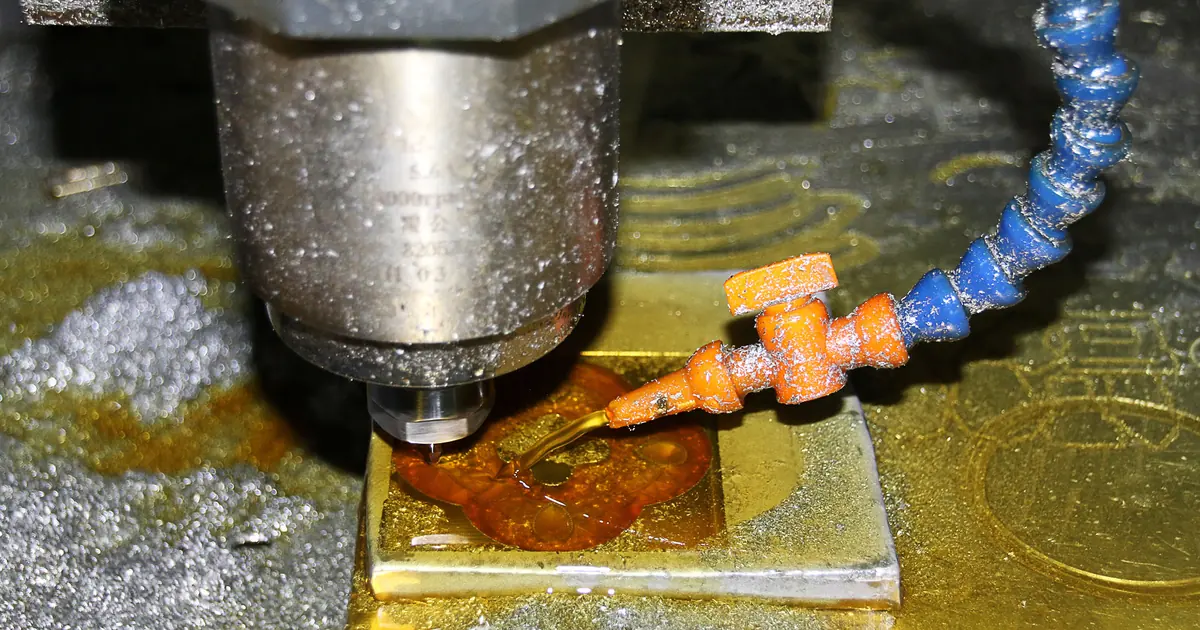
Quelles sont les spécificités de la maintenance dans le luxe et l'horlogerie ?
Ces industries produisent en petites séries, sur des équipements souvent uniques ou rares, avec des exigences de finition qui se mesurent en microns. Trois traits dominent :
- La dérive fine : un défaut d'apparence ou un écart de cote de quelques microns n'arrête jamais la machine ; il produit une non-conformité détectée plus tard, souvent par le contrôle qualité ;
- L'environnement contrôlé : propreté de l'air, hygrométrie, température ; la moindre particule sur une pièce noble crée un défaut visible ;
- Des équipements de grande valeur : machines de décoration, micro-usinage, bancs d'assemblage ; leur panne immobilise une production à forte valeur ajoutée, et leur remplacement est rare : on les entretient pour durer.
S'ajoute la petite série : les équipements changent souvent de configuration (réglages, outils, produits), ce qui multiplie les manipulations, donc les risques de dérive et de dégradation.
Comment surveiller la précision des équipements ?
Le principe : mesurer régulièrement ce qui dérive lentement, avant que la non-conformité n'apparaisse.
- Relevés géométriques périodiques : contrôle de la géométrie des machines-outils (alignements, jeux), avec des seuils d'alerte définis ;
- Étalonnage rigoureux des instruments de mesure, avec un plan d'échéances tenu sans exception ;
- Suivi des paramètres de procédé : températures, couples, forces, vitesses, comparés à leurs valeurs de référence ;
- Contrôles après changement : chaque changement de configuration se termine par une vérification standardisée (pièce de référence, réglages) ;
- Analyse des non-conformités : chaque défaut d'apparence ou de cote remonte à l'équipement ou au réglage qui l'a produit, pour corriger la cause.
Quels équipements typiques et quels modes de défaillance ?
| Famille d'équipements | Rôle | Modes de défaillance courants |
|---|---|---|
| Machines de micro-usinage (tourner, fraisage, décor) | Usinage des composants | Dérives géométriques, usure des broches et des outils, vibrations |
| Machines de décoration (guillochage, gravure) | Finition de surface | Dérives de trajectoire, usure des porteurs, encrassement |
| Équipements de traitement de surface | Finition, protection | Dérives de bains, défaillance des régulations, contamination |
| Postes d'assemblage et d'emboîtage | Montage précis | Dérives de couples, défaillance des préhensions, défauts de vision |
| Environnements contrôlés (air, hygrométrie) | Conditions de production | Dérives d'hygrométrie, encrassement des filtres, contamination |
| Instruments de mesure et de contrôle | Vérification conformité | Dérive d'étalonnage, défaillance des capteurs |
L'environnement contrôlé est un équipement à part entière : un encrassement de filtres ou une dérive d'hygrométrie produit des défauts invisibles à l'instant, mais bien réels sur les pièces.
Quels indicateurs suivre en priorité ?
- Non-conformités liées aux équipements : chaque non-conformité est rattachée à un équipement ou un réglage ; leur évolution mesure l'efficacité de la maintenance ;
- Dérives de précision : résultats des relevés géométriques et de l'étalonnage, comparés aux seuils d'alerte ;
- Disponibilité des équipements uniques : sans redondance, leur indisponibilité arrête toute la production de la référence ;
- Taux de réalisation du préventif : un plan préventif qui glisse en petite série se paie cher, car les fenêtres sont rares ;
- Temps de changement : leur dérive signale une dégradation des standards ou un équipement qui se complique.
Sur les équipements uniques, le MTBF décrit les intervalles entre défaillances et le MTTR le temps de remise en état retenu. Définissez la panne au regard des tolérances et gardez les contrôles de précision visibles dans les relevés.
Quelles bonnes pratiques et quelles erreurs fréquentes ?
Bonnes pratiques :
- documenter chaque équipement de valeur comme un actif : historique complet, révisions planifiées, pièces d'origine tracées ;
- installer des relevés de précision réguliers (géométrie, paramètres, étalonnage) avec des seuils d'alerte anticipés ;
- standardiser les changements de configuration : réglages, contrôles après changement, pièce de référence ;
- inclure l'environnement dans le plan de maintenance : filtres, hygrométrie, propreté des postes, vérifications documentées ;
- former les opérateurs à la détection fine : écarts de bruit, de vibration, de rendu visuel, montée d'alerte immédiate.
Erreurs fréquentes :
- ne réagir qu'aux grandes pannes, en laissant les micro-dérives produire des non-conformités ;
- traiter l'environnement comme un service général alors qu'il conditionne la qualité ;
- utiliser des pièces ou des produits non d'origine sur des équipements de précision ;
- sans historique par équipement, décider des révisions dans l'urgence.
Un exemple concret en usine
Exemple illustratif : une manufacture horlogère constate des écarts de cote récurrents sur une opération de perçage, détectés au contrôle final, bien après la production. L'analyse remonte à la broche d'une machine de micro-usinage : sa dérive est progressive et invisible en production. Trois actions : relevé géométrique mensuel de la broche avec seuil d'alerte, mesure d'un comparateur au poste après chaque changement d'outil, et remplacement planifié de la broche dès que le seuil est franchi. Les écarts de cote disparaissent du contrôle final, et le remplacement de broche se fait au bon moment, en fenêtre planifiée.
Pour situer ces pratiques dans l'ensemble de la fonction, partez du guide complet de la maintenance industrielle.
Quelles sources de référence consulter ?
- INRS : organisation de la maintenance et prévention : Prévention des risques et organisation des interventions selon les situations de travail.
- Comité Colbert : le luxe français, créateur de valeurs : Métiers et savoir-faire du luxe, dont la joaillerie et l'horlogerie.
Questions fréquentes
Pourquoi la précision domine-t-elle la maintenance dans le luxe ?
Parce que la valeur du produit tient à la perfection de la finition et à la précision des cotes. Un équipement qui dérive de quelques microns produit des pièces non conformes sans aucune alarme : la maintenance doit donc surveiller des paramètres très fins.
Quels sont les équipements critiques dans l'horlogerie ?
Les machines-outils de micro-usinage, les machines de décoration (guillochage, gravure), les équipements de traitement de surface, les postes d'assemblage à vision, et l'environnement contrôlé (air, température, hygrométrie) qui conditionne la qualité.
Comment gérer la maintenance en petite série ?
En préparant finement chaque changement de configuration : les équipements changent souvent de réglages et de produits, ce qui multiplie les manipulations et les risques de dérive. Les standards de changement et les contrôles après changement sont essentiels.
Le nettoyage et l'environnement jouent-ils un rôle particulier ?
Oui : la moindre particule ou trace de doigt sur une pièce noble crée un défaut visible. L'entretien des environnements (air filtré, hygrométrie, propreté des postes) fait partie à part entière du plan de maintenance.
Quels indicateurs suivre dans le luxe et l'horlogerie ?
Le taux de non-conformités liées aux équipements, la dérive des paramètres de précision (relevés géométriques, étalonnages), la disponibilité des équipements uniques, et le taux de réalisation du préventif.