Maintenance en aéronautique : qualification, traçabilité et exigence absolue
En aéronautique, la maintenance d'un site de production sert la conformité des pièces volantes. Chaque intervention sur un équipement critique peut avoir un effet sur des lots entiers : d'où une rigueur documentaire, des personnels qualifiés et une collaboration quotidienne avec la qualité.
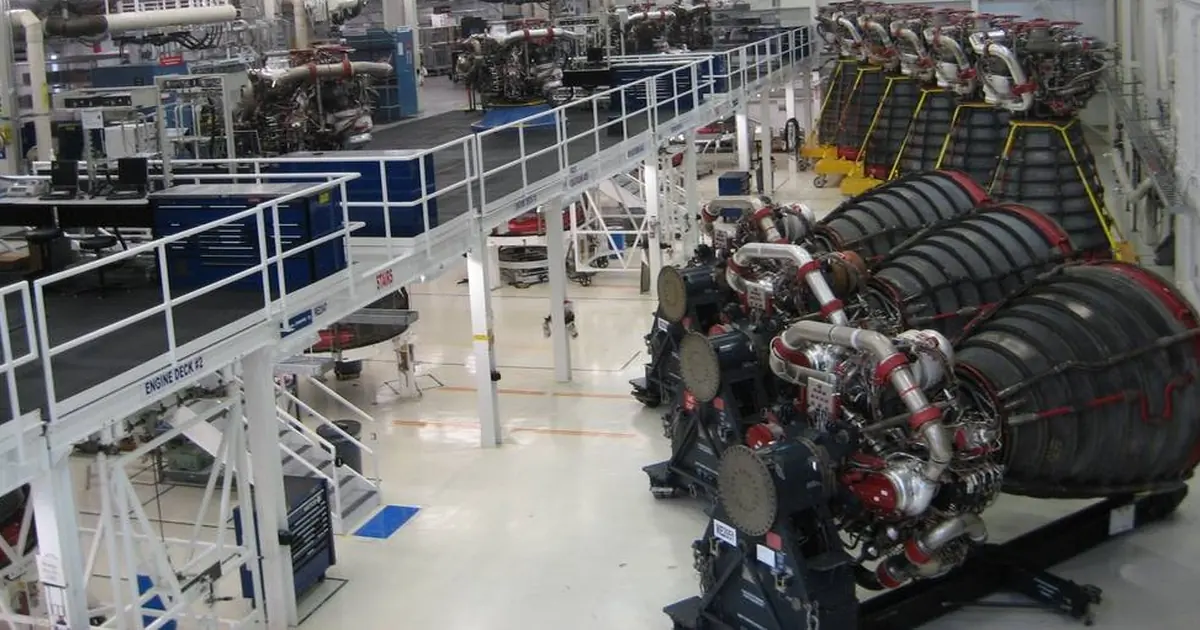
Quelles sont les spécificités de la maintenance aéronautique ?
Une usine aéronautique produit peu de pièces, très chères, à exigence de conformité maximale. La maintenance y poursuit deux objectifs simultanés : garantir la disponibilité des équipements (souvent uniques et à fort temps de cycle) et préserver la conformité de ce qu'ils produisent. Trois traits spécifiques :
- La criticité des équipements : une cuve de traitement thermique, une machine d'usinage cinq axes ou un banc d'essai est un équipement rare, souvent sans redondance ; sa panne immobilise un flux entier ;
- La qualification du personnel : les tâches sensibles sont confiées à des personnes formées et habilitées, avec des qualifications documentées et révisées ;
- La gestion des changements : modifier un équipement qui produit des pièces volantes se fait selon un processus formalisé, avec validation qualité.
Comment fonctionne la traçabilité côté maintenance ?
Chaque intervention sur un équipement de production critique est documentée : qui, quand, quoi, avec quelles pièces, quel résultat, quel impact sur les lots. L'objectif : pouvoir répondre à un auditeur ou à un client qui demande si tel équipement était dans son état normal au moment où telle pièce a été produite. Concrètement :
- les gammes et procédures sont approuvées et versionnées ;
- les pièces de rechange utilisées sur des équipements critiques sont identifiées et leur origine connue ;
- les étalonnages des instruments de mesure suivent un plan avec échéances strictes ;
- les dérives détectées (paramètre hors tolérance, équipement défaillant) déclenchent une évaluation de l'impact sur les lots en cours.
Cette exigence ne se limite pas à la qualité : elle structure aussi la planification. Une intervention non planifiée sur un équipement critique se fait selon une procédure qui précise ce qu'il faut vérifier avant de relancer la production.
Quels équipements typiques et quels modes de défaillance ?
| Famille d'équipements | Rôle | Modes de défaillance courants |
|---|---|---|
| Machines-outils de précision (5 axes, enlèvement de matière) | Usinage de pièces structure | Dérive géométrique, usure de broches et de paliers, défaillance de l'arrosage |
| Cuves et fours de traitement thermique | Traitement des alliages | Dérives de température, défaillance des enregistreurs, défauts d'étanchéité |
| Traitements de surface (anodisation, peinture) | Protection, finition | Dérives de bains, encrassement, défaillance des régulations |
| Bancs de contrôle et d'essai | Vérification conformité | Dérive d'étalonnage, défaillance instrumentation, usure des fixations |
| Autoclaves | Polymérisation composites | Dérives de pression et température, défauts de joints, régulation instable |
| Utilités (air, vide, froid, gaz) | Support des procédés | Fuites, dérives de qualité d'air, défaillance des secours |
Les équipements de mesure méritent une vigilance particulière : un banc dérivé peut déclarer conforme une pièce qui ne l'est pas, ou l'inverse. Leur maintenance est inséparable de leur étalonnage.
Quels indicateurs suivre en priorité ?
- Taux de réalisation du plan préventif : l'objectif est de s'approcher de 100 % sur les équipements critiques ; chaque glissement est documenté ;
- Disponibilité des équipements de production critique : mesurée sur les temps où le flux en a besoin ;
- Conformité des échéances d'étalonnage : un dépassement est un écart documentable ;
- Interventions avec impact lot : nombre et traitement, en lien avec la qualité ;
- MTBF des équipements uniques : à suivre avec le calculateur MTBF pour objectiver les dérives et argumenter les investissements.
Définissez le périmètre du MTTR pour les équipements uniques : réparation technique, essais et validation de reprise doivent rester distinguables. Cette séparation rend les actions de préparation plus lisibles.
Quelles bonnes pratiques et quelles erreurs fréquentes ?
Bonnes pratiques :
- préparer les interventions lourdes sur les fenêtres planifiées (arrêts annuels, révisions programmées) plutôt que les subir ;
- documenter systématiquement, y compris les petites interventions : c'est la somme des petits oublis qui crée les écarts d'audit ;
- installer une conditionnelle sur les équipements critiques : vibrations des broches, thermographie des armoires, relevés des paramètres de bains ;
- qualifier les prestataires externes comme le personnel interne : habilitations, procédures, enregistrements ;
- entretenir une relation de travail étroite avec le service qualité : évaluation d'impact partagée, pas un couperet.
Erreurs fréquentes :
- différencier « maintenance technique » et « maintenance documentaire » au point de négliger la seconde ;
- faire des modifications sans passage par la gestion des changements ;
- laisser des instruments de mesure hors échéance « parce qu'ils semblent fiables » ;
- ne pas tracer l'impact d'une panne de longue durée sur les lots en cours, ce qui ressort fatalement en audit.
Un exemple concret en usine
Exemple illustratif : une usine aéronautique constate des dérives répétées sur un four de traitement thermique. À chaque dérive, la qualité doit statuer sur les lots traités depuis la dernière vérification, avec des heures d'analyse et des tensions. L'équipe maintenance met en place trois actions : vérification hebdomadaire de la régulation avec relevé documenté, remplacement systématique des thermocouples de référence selon un échéancier avant leur dérive, et alarme immédiate en cas d'écart entre le thermocouple de régulation et le thermocouple de contrôle. Les dérives non détectées disparaissent, les décisions qualité deviennent triviales, et la disponibilité du four s'améliore puisque les remplacements sont planifiés.
Pour situer ces pratiques dans l'ensemble de la fonction, partez du guide complet de la maintenance industrielle.
Quelles sources de référence consulter ?
- INRS : organisation de la maintenance et prévention : Prévention des risques et organisation des interventions selon les situations de travail.
- GIFAS : repères sur la filière aéronautique et spatiale : Présentation du périmètre et des activités de la filière, distincte des procédures de qualification propres à chaque usine.
Questions fréquentes
Pourquoi la traçabilité est-elle si forte en aéronautique ?
Parce qu'une pièce aéronautique doit pouvoir justifier de toutes les opérations qui l'ont façonnée, y compris l'état des équipements qui l'ont produite. Un dossier de lot incomplet, ou une intervention non tracée sur un équipement de production, peut remettre en cause des lots entiers.
Qu'est-ce qu'un équipement critique en aéronautique ?
Tout équipement dont la dérive affecte directement la conformité des pièces : machines-outils de précision, cuves de traitement thermique et chimique, bancs de contrôle, instruments de mesure. Leur maintenance est planifiée, documentée et vérifiée.
Le personnel de maintenance doit-il être qualifié ?
Oui : les tâches sensibles sont confiées à des personnes formées et habilitées, avec une qualification documentée et révisée. Un auditeur peut demander qui a fait quoi, avec quelle habilitation et quand.
Comment gérer une intervention non planifiée sur un équipement de production ?
Comme un risque qualité : l'intervention est documentée, son impact sur les lots en cours est évalué, et la reprise de production se fait après vérification de l'état de l'équipement. Les procédures définissent les seuils au-delà desquels la qualité doit être informée.
Quels indicateurs suivre en aéronautique ?
Le taux de réalisation du plan préventif, la disponibilité des équipements de production critique, la conformité des échéances d'étalonnage, et le nombre d'interventions ayant un impact documenté sur les lots.