Maintenance en industrie pharmaceutique : qualification, GMP et traçabilité
En industrie pharmaceutique, une intervention de maintenance n'est jamais qu'un geste technique : elle peut modifier un procédé validé. La discipline documentaire et l'évaluation d'impact font partie du métier, au même titre que le diagnostic mécanique.
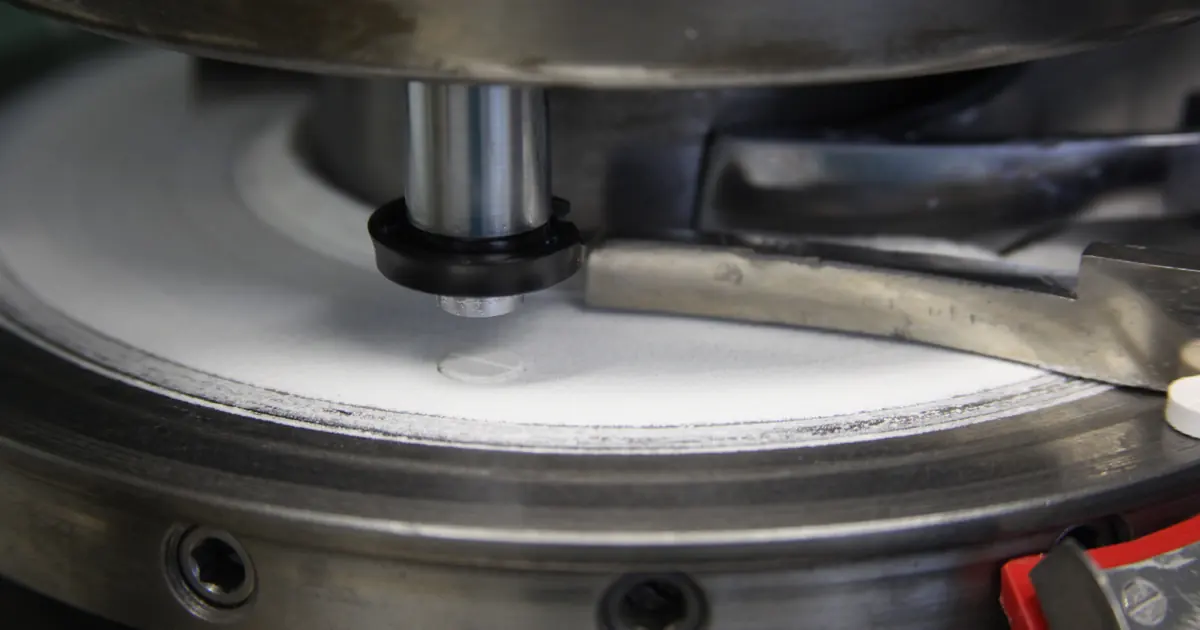
Quelles sont les spécificités de la maintenance pharmaceutique ?
Le produit ne se voit pas et ne se reprend pas : une non-conformité détectée après fabrication conduit à rejeter un lot entier. La maintenance travaille donc sur des équipements dont la performance garantit la qualité du lot. Trois traits distinguent ce secteur :
- Des équipements qualifiés : leur état validé est documenté (IQ, OQ, PQ), et toute intervention susceptible de le modifier doit être évaluée ;
- Des environnements contrôlés : salles propres, flux d'air, pressions différentielles ; la maintenance elle-même ne doit pas dégrader l'environnement ;
- Une discipline documentaire : procédures écrites, enregistrements, gestion des changements. Ce qui n'est pas documenté est considéré comme non fait.
Conséquence pratique : le temps de préparation et de documentation d'une intervention peut dépasser le temps technique. Un bon service maintenance pharmaceutique optimise les deux, pas seulement le geste.
Qu'est-ce que la qualification et comment la préserver ?
La qualification démontre, avec des preuves, qu'un équipement fait ce qu'il est censé faire. La maintenance interagit avec elle à chaque intervention : remplacer un capteur de température, modifier une commande, changer un joint au contact produit, tout cela peut affecter un paramètre validé. Le principe est simple :
- Classer les équipements : critiques (impact direct sur la qualité) ou non critiques ;
- Évaluer l'impact de chaque intervention prévue sur les paramètres qualifiés ;
- Définir l'étendue de la vérification : d'un simple contrôle fonctionnel à une requalification partielle (OQ partiel, par exemple) ;
- Tracer : intervention, pièces, résultat, décision qualité.
Les bonnes pratiques de fabrication (GMP) exigent par ailleurs un programme de maintenance écrit, des procédures approuvées et des enregistrements conservés. Les exigences officielles applicables sont décrites dans les textes des autorités de santé ; votre service qualité en détient la traduction interne.
Quels équipements typiques et quels modes de défaillance ?
| Famille d'équipements | Rôle | Modes de défaillance courants |
|---|---|---|
| Environnements contrôlés (air, pressions) | Salles propres, flux d'air | Dérives de pressions différentielles, encrassement des filtres, défaillance des enregistreurs |
| Systèmes d'eau purifiée | Eau de procédé | Colonisation, dérives de conductivité, fuites sur boucles |
| Stérilisation et décontamination | Traitement du matériel | Dérives de cycle, défauts de joints de porte, instrumentation décalée |
| Lignes de conditionnement | Remplissage, bouchage, sérialisation | Défaillance des capteurs, usure des composants au contact, arrêts d'agrégation |
| Instrumentation et régulation | Paramètres critiques | Dérive d'étalonnage, capteurs défaillants, boucles de régulation instables |
| Utilités (vapeur, air, froid) | Support des procédés | Corrosion, fuites, dérives de qualité d'air ou de vapeur |
L'instrumentation mérite un traitement à part : un capteur dérivé donne des enregistrements faux, ce qui peut invalider des lots entiers sans qu'aucune alarme ne se déclenche. D'où l'importance du plan d'étalonnage et de la vérification périodique des enregistreurs.
Quels indicateurs suivre en priorité ?
- Taux de réalisation du plan préventif : l'objectif est de s'approcher de 100 % sur les équipements critiques ; un glissement est un signal d'alerte qualité autant que technique.
- Disponibilité des équipements critiques : mesurée sur les campagnes de production.
- Interventions avec impact qualité : nombre d'interventions ayant déclenché une évaluation ou une déviation ; leur évolution montre si la préparation progresse.
- Ponctualité des étalonnages et vérifications réglementaires : chaque dépassement d'échéance est documentable par un auditeur.
- Délai de remise en état : du diagnostic à la reprise validée de production, y compris les temps qualité.
Le MTTR permet de suivre le temps de réparation ; mesurez séparément les validations qualité lorsque celles-ci sont hors de son périmètre. Ne confondez pas amélioration du dépannage et réduction des contrôles requis.
Quelles bonnes pratiques et quelles erreurs fréquentes ?
Bonnes pratiques :
- préparer chaque intervention sur équipement critique : procédure, pièces approuvées, évaluation d'impact, personnes habilitées ;
- gérer la nomenclature des pièces au contact produit avec des références conformes et tracées ;
- nettoyer et désinfecter comme partie intégrante de la remise en état, pas comme une option ;
- faire de la maintenance de premier niveau une routine contrôlée : vérifications par les opérateurs, relevés simples, montée immédiate des anomalies ;
- anticiper les arrêts annuels : ils concentrent les interventions lourdes et les requalifications.
Erreurs fréquentes :
- sous-estimer la charge documentaire et laisser la documentation rattraper la technique ;
- modifier un équipement sans passer par la gestion des changements ;
- considérer l'étalonnage comme une formalité alors qu'il conditionne la validité des enregistrements ;
- faire intervenir un prestataire sans lui transmettre les exigences d'environnement et de documentation.
Un exemple concret en usine
Exemple illustratif : une ligne de conditionnement stérile subit des micro-arrêts répétés sur son bouchage. L'équipe maintenance constate que les interventions correctives, faites dans l'urgence, génèrent à chaque fois un débat : faut-il requalifier ? La solution vient de la préparation : un classement des composants de la tête de bouchage entre « sans impact qualité » (remplacement direct selon procédure standard) et « avec impact » (évaluation préalable obligatoire). Les interventions sans impact sont exécutées en moins de vingt minutes avec une gamme standard et une check-list de remise en production ; les autres sont planifiées avec la qualité. Le taux de correctif de la ligne baisse nettement, et les déviations liées à la maintenance disparaissent de la revue mensuelle.
Pour situer ces pratiques dans l'ensemble de la fonction, partez du guide complet de la maintenance industrielle.
Quelles sources de référence consulter ?
- INRS : organisation de la maintenance et prévention : Prévention des risques et organisation des interventions selon les situations de travail.
- ANSM : bonnes pratiques de fabrication des médicaments à usage humain : Référence officielle pour les exigences de fabrication, de documentation et de maîtrise des équipements.
Questions fréquentes
Qu'est-ce que la qualification d'un équipement en pharmacie ?
C'est le processus documenté qui démontre qu'un équipement est installé conformément à ce qui est prévu (IQ), qu'il fonctionne comme prévu (OQ) et qu'il reproduit les performances attendues en conditions réelles (PQ). Toute maintenance qui touche un équipement qualifié doit être évaluée pour savoir si une requalification partielle est nécessaire.
Quelles sont les obligations GMP en matière de maintenance ?
Les bonnes pratiques de fabrication exigent que les équipements soient entretenus selon un programme écrit, avec des procédures documentées, des enregistrements conservés, et une évaluation de l'impact de chaque intervention sur la qualité du produit.
Comment une intervention de maintenance peut-elle affecter la qualité ?
En modifiant un paramètre validé (température, temps, pression), en introduisant un matériau non conforme au contact produit, ou en perturbant l'environnement contrôlé. C'est pourquoi chaque intervention sur un équipement critique passe par une évaluation d'impact.
Faut-il prévenir la qualité avant toute intervention ?
Pour les équipements qualifiés, oui : l'intervention est planifiée, évaluée et validée en fonction de son impact. Les interventions mineures sur des équipements non critiques suivent des procédures standard, mais restent tracées.
Quels indicateurs suivre en industrie pharmaceutique ?
Le taux de réalisation du plan préventif, la disponibilité des équipements critiques, le taux d'interventions avec déviation qualité, et la ponctualité des vérifications réglementaires et des étalonnages.